焊缝检测是相控阵超声检测机构最主要的业务领域之一,尤其在对射线检测不便或需要更丰富缺陷信息的场合,相控阵超声日益成为首选方法。相控阵超声检测机构承接的焊缝类型包括:平板对接焊缝、管座角焊缝、小径管对接焊缝、厚壁容器环缝、T型焊缝等。与常规超声相比,相控阵超声可以实时生成扇形扫查图像,直观显示焊缝截面中的缺陷位置和取向,大大提高了定性准确率。
在实际操作中,相控阵超声检测机构首先根据焊缝坡口形式、母材厚度和焊接方法(手工电弧焊、氩弧焊、埋弧焊等)编制专用工艺。例如,对于厚度20mm以下的薄板焊缝,可采用单探头线扫或扇扫,聚焦深度设在板厚中部;对于厚度50mm以上的厚壁焊缝,可能需要分区聚焦,即采用多个聚焦法则覆盖焊缝上部、中部和下部。机构应配备不同角度的楔块以适应不同坡口角度。扫查装置可采用手动编码扫查架或自动爬行器,扫查速度应保持均匀,一般不超过50mm/s,避免数据失真。
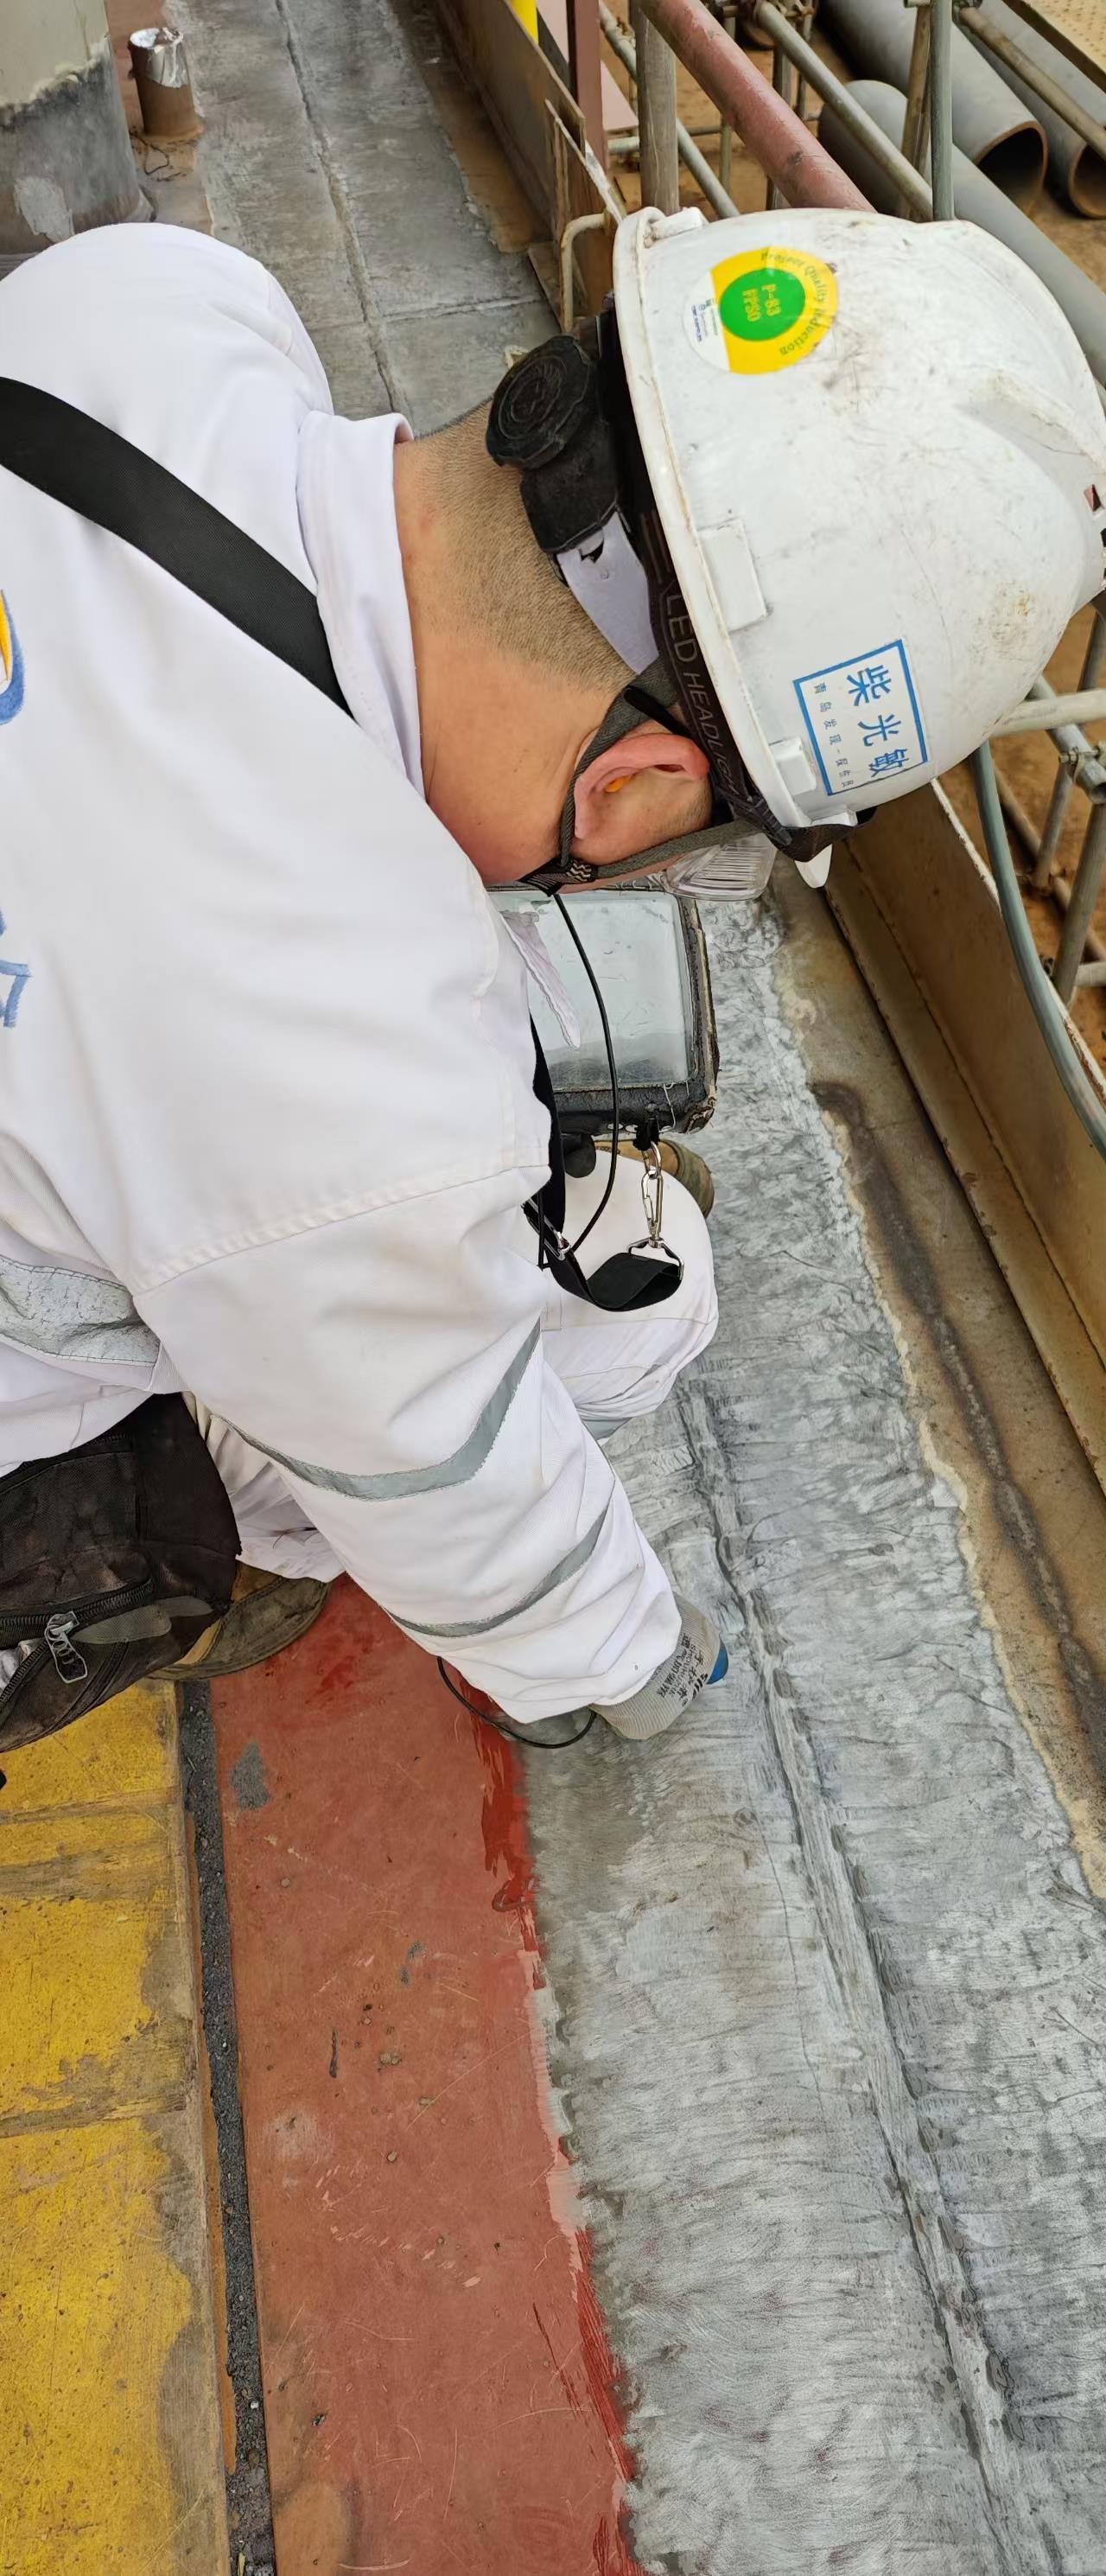
现场检测时,相控阵超声检测机构需要注意耦合剂的选用和表面状况。如果焊缝余高未磨平,需采用带曲率楔块或柔性楔块以适应不规则表面。耦合剂应具有合适的黏度和润滑性,常用有纤维素凝胶或专用超声耦合剂。操作人员应根据实时显示的S扫描图像调整扫查范围,确保母材热影响区和焊缝金属全部覆盖。一旦发现可疑反射信号,应进行精细扫查,记录缺陷位置、深度、长度和最大波幅,并可使用六点定位法或振幅包络法测量尺寸。
数据判读是体现相控阵超声检测机构技术水平的环节。典型的缺陷信号特征为:气孔呈现圆形或椭圆形高亮区,边界清晰;夹渣为不规则形状且内部灰度不均匀;未熔合出现在坡口界面处,呈长条形;裂纹通常具有尖锐端点和高振幅。机构应积累各类典型缺陷的图谱库,用于新员工培训和案例比对。对于验收标准,不同行业参照不同规范,如石油化工常用NB/T 47013.15,核电常用ASME Section V,机构必须严格按照合同约定的标准进行评定。完成检测后,出具的报告除了文字描述,还应附上缺陷所在位置的D扫图和S扫图截图,使委托方直观理解。实践中,相控阵超声检测机构通过严谨的工艺和细致的判读,能够有效弥补射线检测对面积型缺陷(如未熔合、裂纹)检出率低的不足,正逐步成为高端制造和在役检测的常规配置。